
Статьи
Введение: Холод как финальный аккорд термообработки
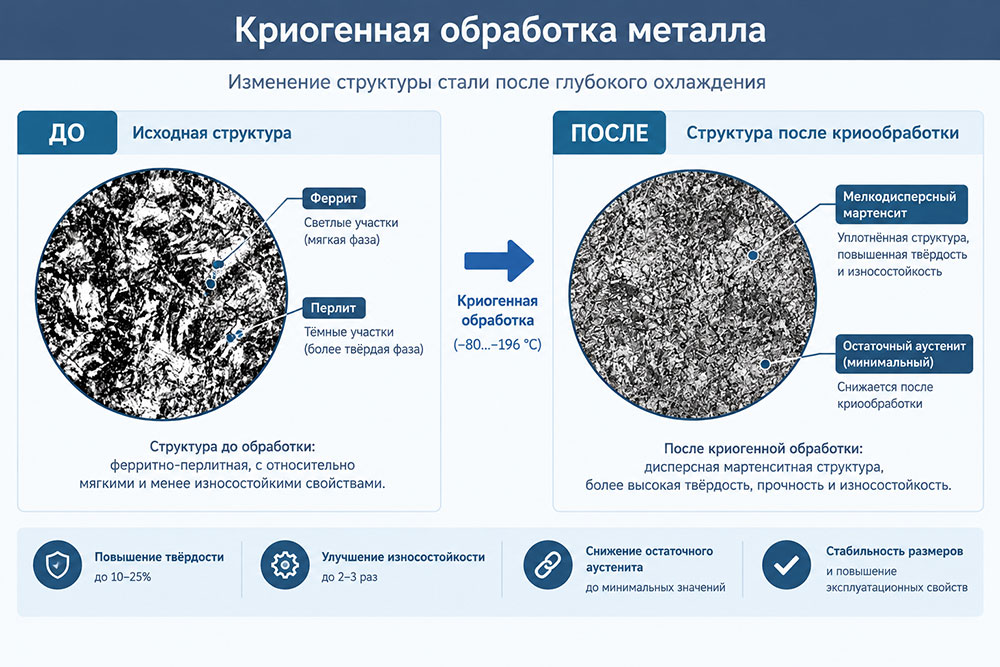
Закалка — это лишь половина пути к получению детали с заданными эксплуатационными характеристиками. Нагрев до аустенитного состояния и последующее резкое охлаждение в масле, воде или полимере переводят структуру металла в метастабильное состояние. В матрице пересыщенного твердого раствора углерода (мартенсита) неизбежно остается значительное количество непревращенного остаточного аустенита.
Этот аустенит — мина замедленного действия. Под воздействием рабочих нагрузок, вибраций или естественного старения при комнатной температуре он начинает превращаться в мартенсит. Процесс сопровождается объемными изменениями, что ведет к непредсказуемой деформации, потере размерной точности и снижению твердости.
Обработка холодом (криогенная стабилизация) — это не маркетинговый трюк, а регламентированный этап термообработки. Термин закреплён в ГОСТ 33439-2015 «Металлопродукция из черных металлов и сплавов на железоникелевой и никелевой основе. Термины и определения по термической обработке», а типовые технологические процессы стабилизации размеров — в ГОСТ 17535-77 «Детали приборов высокоточные металлические. Стабилизация размеров термической обработкой». Его задача — принудительно перевести остаточный аустенит в мартенсит в контролируемых условиях, зафиксировав структуру и геометрию детали.
Ниже представлен подробный разбор физики процесса, алгоритмов выбора температуры и технологических нюансов, которые отличают профессиональную криогенную стабилизацию от кустарных экспериментов.
Ищите где оказывают услуги криогенной обработки?
Разместите заказ на портале, исполнители откликнутся сами
Это бесплатно и займет всего пару минут
1. Фактор времени: почему тянуть нельзя категорически
Главная ошибка при внедрении криогенной обработки на производстве — попытка встроить ее в общий цикл с длительными паузами. Деталь закалили, положили на стеллаж, она остыла до цеховой температуры, пролежала смену, и только потом отправилась в криокамеру. Это грубейшее нарушение технологии.
Причина первая: Стабилизация остаточного аустенита
Остаточный аустенит, полученный при закалке, находится в состоянии неустойчивого равновесия. При комнатной температуре (20 °C) в нем самопроизвольно, хотя и медленно, протекает процесс так называемого старения аустенита. Часть углерода начинает диффундировать к дислокациям, а само аустенитное превращение частично сдвигается в сторону бейнитных структур.
Если отправить такую «состаренную» деталь в криокамеру, кинетика превращения изменится. Вместо чистого мартенситного превращения (которое происходит практически мгновенно и без диффузии) вы получите смешанный механизм. Часть аустенита превратится в мартенсит, а часть — в отпущенный мартенсит или бейнит. Результат — неоднородность структуры по сечению, непредсказуемое изменение размеров и снижение ударной вязкости.
Причина вторая: Релаксация напряжений
Сразу после закалки в детали заперт колоссальный запас упругой энергии. Именно она является движущей силой для фазового превращения при охлаждении. Если деталь полежит при комнатной температуре, начнется естественная релаксация напряжений. Энергетический стимул для превращения аустенита в криокамере снизится. Превращение пройдет не в полном объеме, и в структуре останется больше вредного остаточного аустенита, чем если бы охлаждение началось немедленно.
Технологический регламент
С момента извлечения детали из закалочной среды до момента погружения в хладагент должно проходить не более 15–30 минут. В идеале используется конвейерная закалка, где закалочный бак и криокамера соединены герметичным шлюзом, исключающим контакт с теплым воздухом цеха.
2. Алгебра холода: как выбрать температуру относительно точки Мк
Выбор температурного режима — это всегда расчет, а не следование универсальному правилу «чем холоднее, тем лучше». Отправной точкой служит точка Мк (Martensite finish) — теоретическая температура окончания мартенситного превращения для данной марки стали.
Точка Мк рассчитывается по химическому составу стали. Для большинства легированных конструкционных и инструментальных сталей она находится в диапазоне от −30 °C до −120 °C.
Базовое правило
Температура криогенной обработки должна быть как минимум на 30–50 градусов ниже точки Мк.
Формула: Tкрио = Мк − (30...50 °C)
Почему именно так? Мартенситное превращение — это бездиффузионный кооперативный сдвиг атомов. Оно начинается при Мс и заканчивается при Мк. Однако из-за неоднородности химического состава (микроликвации) и наличия дефектов кристаллической решетки реальная точка Мк в объеме детали распределена по гауссиане. Опуская температуру на 30–50 градусов ниже расчетной Мк, мы гарантированно «захватываем» даже те микрообъемы аустенита, чья локальная точка Мк оказалась смещена в область более низких температур из-за повышенного содержания углерода или легирующих элементов.
Когда опускаться ниже
Если сталь содержит большое количество остаточного аустенита (высокоуглеродистые стали типа У10-У12, быстрорежущие стали типа Р18, Р6М5), превращение при первом цикле охлаждения может остановиться, не дойдя до конца. В этом случае применяют ступенчатый режим:
- Охлаждение до (Мк − 50 °C), выдержка 1–2 часа для протекания основной фазы превращения.
- Подъем температуры до комнатной (или 100–120 °C для снятия части напряжений).
- Повторное охлаждение до (Мк − 80...100 °C) для добора остаточного аустенита.
3. Температурная шкала: чем −80 °C отличается от −153 °C и −196 °C
Выбор хладагента определяет не только глубину превращения, но и экономику, и безопасность процесса.
Уровень 1: −78...−80 °C
Способ охлаждения: Охлаждение в парах жидкого азота или камерах с фреоновыми установками.
Применение: Детали из низколегированных сталей с расчетной точкой Мк в районе −40...−60 °C. Например, многие конструкционные стали для общего машиностроения.
Особенности: Безопасно, дешево. Однако для инструментальных сталей такая температура часто недостаточна. Превращение аустенита замедляется, а при длительной выдержке может активироваться диффузия углерода, что приведет к выделению промежуточных карбидов. Структура получится неоднородной.
Уровень 2: −140...−153 °C
Способ охлаждения: Охлаждение в каскадных холодильных машинах.
Применение: Золотой стандарт для большинства инструментальных сталей (Х12МФ, ХВГ, Р6М5).
Особенности: Эта температура уверенно перекрывает точку Мк для подавляющего большинства промышленных сталей. Скорость охлаждения здесь достаточно высока, чтобы подавить любые диффузионные процессы. Превращение идет чисто, формируется мартенсит с высокой плотностью дислокаций, который после отпуска обеспечит идеальное сочетание твердости и вязкости.
Уровень 3: −185...−196 °C
Способ охлаждения: Погружение в ванну с жидким азотом.
Применение: Высоколегированные стали с огромным количеством карбидообразователей (ванадий, вольфрам, молибден), где точка Мк может уходить ниже −150 °C. Также применяется для деталей, требующих максимальной стабилизации размеров (прецизионные калибры, матрицы микроэлектроники).
Особенности: Экстремально высокая скорость охлаждения. Главный риск — возникновение термического удара. Если деталь имеет сложную геометрию или концентраторы напряжений (острые углы, резьба), жидкий азот может вызвать мгновенное появление микротрещин еще до начала фазового превращения. Работа с жидким азотом требует высочайшей квалификации персонала и строгого соблюдения протоколов безопасности (сброс давления, использование защитных экранов).
4. Обязательный отпуск: почему нельзя остановиться на холоде
После криогенной обработки деталь нельзя отправлять на сборку или на гальванику. Структура металла после превращения аустенита в мартенсит при −150 °C — это «свежий», предельно напряженный мартенсит. Плотность дислокаций в нем запредельна, закалочные напряжения суммировались с напряжениями от фазового перехода. Деталь хрупка, как стекло.
Отпуск после обработки холодом — это не опция, а технологическая необходимость.
Задачи отпуска
- Снятие напряжений. Атомы получают энергию для перераспределения, дислокационная структура упорядочивается.
- Превращение остаточного аустенита (эффект «отпуска-охлаждения»). При нагреве до 100–200 °C растворимость углерода в остаточном аустените падает. Он становится настолько нестабильным, что при последующем охлаждении после отпуска превращается в еще одну порцию мартенсита (так называемый «вторичный мартенсит»). Именно поэтому после первого низкого отпуска деталь обязательно снова охлаждают до комнатной или отрицательной температуры.
- Повышение ударной вязкости. Без отпуска твердость будет высокой, но инструмент или деталь разрушатся при первой же динамической нагрузке.
Типовой цикл для стали Р6М5
Закалка → Обработка холодом (−153 °C, 4 часа) → Нагрев до 560 °C (выдержка 1 час, воздух) → Охлаждение до 20 °C → Нагрев до 560 °C (выдержка 1 час, воздух).
Двойной отпуск обязателен для снятия всех напряжений, накопленных за два цикла мартенситного превращения.
5. Геометрия имеет значение: как обрабатывать детали сложной формы
Криогенная обработка — это не просто охлаждение, это контролируемый тепловой удар. Главная проблема сложных деталей (шестерни с глубоким зубом, длинные тонкие валы, корпуса с массивными и тонкими стенками одновременно) — возникновение температурного градиента.
Внешние слои остывают до −150 °C за минуты, в то время как сердцевина массивного узла может оставаться при −40 °C.
Последствия температурного градиента
- Термические напряжения. Разница температур в 100 градусов на сантиметре сечения гарантированно ведет к трещинам.
- Неравномерное превращение. Аустенит в сердцевине не превратится, так как температура не достигла Мк.
Методы работы со сложной геометрией
- Модификация скорости охлаждения. Детали не бросают в ванну с азотом. Их загружают в предварительно охлажденную камеру (step-down). Сначала температура снижается до −80 °C, дается выравнивающая выдержка 1–2 часа, затем до −120 °C (снова пауза), и только потом до рабочей. Это увеличивает цикл в 3–4 раза, но спасает дорогостоящие детали от брака.
- Индивидуальная оснастка (фиксация). Детали сложной формы (например, косозубые рейки) жестко фиксируются в кондукторах из материалов с низким коэффициентом теплового расширения (инвар). Это предотвращает коробление под воздействием внутренних напряжений.
- Секционная обработка. Если деталь состоит из массивного тела и тонких элементов (например, вал с насаженным сложным фланцем), их иногда выгоднее термообрабатывать раздельно, если это допускает чертеж.
- Использование теплоизоляторов. Тонкие кромки или резьбы можно временно защищать асбестовыми или современными керамическими бандажами, чтобы замедлить их остывание и выровнять скорость охлаждения с массивными частями детали.
- Барботаж и перемешивание. В ваннах с жидким азотом для сложных деталей обязательно используется принудительная циркуляция хладагента. Это разрушает прилегающую паровую рубашку, которая работает как теплоизолятор, и обеспечивает равномерный теплосъем по всей поверхности.
Заключение
Криогенная стабилизация — это высокоточный инструмент в руках термиста. Она не исправляет ошибки закалки, но переводит качественную термообработку на принципиально новый уровень стабильности.
Пренебрежение немедленным переносом детали в холод, неправильный расчет температуры относительно точки Мк, отказ от многоступенчатого отпуска или игнорирование температурных градиентов в сложных деталях неизбежно приведет к браку: непредсказуемой усадке, трещинам и снижению ресурса.
Профессиональный подход требует внедрения криогенного этапа непосредственно в закалочную линию, использования каскадных установок для стабильного удержания −153 °C и строгого соблюдения циклов низкотемпературного отпуска. Только в этом случае инвестиции в дорогостоящее оборудование и жидкий азот окупятся многократным увеличением срока службы инструмента и размерной точности ответственных узлов.
30.09.2026


